SUSCRIBETE A JAVIER ZAMBRANO EN YOUTUBE

miércoles, 29 de enero de 2020

que es el reboleo de bga o reballing


QUE ES EL REBOLEO DE BGA O REBALLING


¿Qué es Reballing?


Reballing es una técnica avanzada desarrollada para dispositivos BGA que consiste en retirar el componente de la tarjeta donde ha sido soldado, reemplazar sus esferas de soldaduras  y efectuar nuevamente el proceso de soldado del componente manteniendo el control estricto  del perfil de temperatura recomendado por el fabricante del chip. Usualmente este procedimiento se utiliza cuando se ha detectado el mal funcionamiento del componente por microfacturas en sus esferas de soldadura y no hay disponible una alternativa diferente para recuperar la funcionalidad de un producto electrónico. La siguiente gráfica ilustra esta tipo de falla.


¿Por qué realizar este procedimiento?

Este proceso es usado como alternativa de reparación cuando una vez detectada la falla, retiramos el componente destruyendo sus esferas de soldadura y nos encontramos en uno de los siguientes escenarios al tratar de adquirir uno nuevo para su reemplazo:
  • Por vencimiento de la garantía del producto donde la tarjeta está alojada expirando el derecho a su reparación sin costo.
  • No podemos obtener del fabricante de la tarjeta el mismo componente por tener en su interior un Firmware de propietario y este se niega a suministrarlo.
  • Si se ha detectado que el componente está defectuoso en su interior y se va a reemplazar por otro extraído de otra tarjeta donde el dispositivo no sea la causa de su mal funcionamiento.
  • Para recuperar la vida útil de un computador, consola de videojuegos o cualquier tarjeta que tenga componentes BGA.

¿Qué normas IPC aplican para certificar este proceso?

El proceso de Reballing debe realizarse bajo las especificaciones IPC-7711 /Procedimiento 5.7.3 BGA Reballing Procedure y deberá obligadamente implementarse el control de la humedad absorbida por el componente ajustándose a la norma e IPC/JEDEC J-STD-020, extrayéndola previamente al procedimiento de soldado si fuera necesario. 

¿Cómo se realiza profesionalmente este proceso?

Industrialmente se efectúa utilizando sistemas que cumplan como mínimo con las siguientes características:
  • Sistema de alineación de alta precisión para la colocación correcta del componente.
  • Que aplique calor controlado para el precalentar la parte inferior de la tarjeta.
  • Que el perfil de temperatura que aplique al componente para todo el proceso sea el recomendado por el fabricante del chip.
  • Que tenga trazabilidad  impresa del perfil aplicado durante el proceso para soporte al cliente.
El siguiente video ilustra el proceso de Reballing completo efectuado en una maquina a nivel industrial.

¿Qué diferencia hay con el proceso de Reflow?

El Reflow o “soplado” es un proceso simple donde se aplica aire caliente sobre chip que tiene la falla para lograr eventualmente que las soldaduras intermitentes vuelvan a hacer contacto.
Este procedimiento es usado en el 99% de los casos cuando llevamos a reparar una tarjeta con este tipo de problema y por lo tanto tiene muy escasas probabilidades de obtener un buen funcionamiento a largo plazo al no poder aplicar flux a las superficies a soldar ni controlar el perfil de temperatura aplicado. En la siguiente imagen se puede observar como es implementado normalmente este proceso:

Usualmente puede durar unos pocos meses razón por la cual quienes implementan este proceso dan poco tiempo de garantía y debido a la falta de control de sus parámetros puede conducir a la pérdida del equipo por sobrecalentamiento del PCB al momento de efectuar el proceso y a la frustración al recibir eventualmente el mensaje de que el chip ya no sirve o que es otro daño que no vale la pena reparar. No es nada aconsejable debido a su alto costo casi similar al proceso de Reballing.

¿Por qué es tan común este tipo de fallas en las soldaduras de un componente BGA?

  • Excursiones del producto electrónico a temperaturas altas por diseño deficiente del producto o por obstrucción de su ventilación, lo que produce el deterioro de las uniones entre la esfera de soldadura y los pads del componente y del PCB.
  • Fallas en el proceso de soldadura del componente donde probablemente se han producido uniones de soldadura porosas o deficientes.
  • Mezcla de soldaduras y acabados de circuitos impresos no compatibles aumentando el riesgo de producir uniones defectuosas o de poca fortaleza.
  • Las capas intermetálicas que se forman en la unión Pad del BGA–Esfera de soldadura-Pad del PCB en un chip BGA son la parte más importante de una soldadura pero a su vez es el componete más frágil de la soldadura y son sensibles a microfisuras producidas por fatiga (Stress) mecánica y térmico debido a la exposición acumuladas a las vibraciones y altas temperaturas durante el funcionamiento normal del producto.
    Para quienes deseen ilustrarse técnicamente acerca de este fenómeno pueden acceder al siguiente enlace:

¿Cómo se manifiesta este tipo de daño?

  • En los computadores portátiles usualmente prende pero no se observa nada de video lo que la mayoría de veces es ocasionado este tipo de daño intermitente en las soldaduras del Chip de video.
  • En las consolas de videojuegos XBOX luces rojas y amarillas en las PS3.
  • En otro tipo de tarjetas su manifestación depende de la funcionalidad del producto y debe ser evaluada por procesos especializados como inspección de soldaduras por Rayos X,

¿Cómo prevenir este tipo de falla?

  • Si un producto por su requerimiento debe incluir el uso de componentes BGA, entonces se debe diseñar todo el producto teniendo en cuenta el riesgo de falla de sus soldaduras por efecto de la temperatura si no se toman las medidas del caso para que circule sin obstáculos el aire caliente generado por el funcionamiento de la tarjeta y se evacue rápidamente y lejos del componente.
  • Efectuar el mantenimiento preventivo el cual se ha convertido en una filosofía olvidada que indudablemente alargaría la vida útil de este tipo de productos. Esto permitiría si se hace bien, mantener limpios los conductos de ventilación de los equipos así como la lubricación adecuada de los ventiladores del producto ya que por efecto del tiempo, polvo y temperatura, sus lubricantes se secan disminuyendo cada vez más su eficiencia.

  • El cambio de grasa disipadora en los procesadores, Chips de video en los computadores y consolas de juego y en dispositivos BGA que tengan disipador es absolutamente vital ya que dicha grasa se seca con el tiempo perdiendo cada vez más su propiedad de transferencia de calor ocasionando que el componente trabaje a una mayor temperatura de lo normal y por lo tanto disminuyendo la vida útil de sus soldaduras.
  • El polvo es uno de los mayores enemigos para los computadores portátiles y las consolas de juego ya que obstruye los conductos de ventilación forzando los extractores a trabajar al máximo. Esto es evidenciado por el aumento de ruido del mismo al cual normalmente no hacemos caso hasta que el equipo presenta la falla.

 ¿Cómo garantizar la confiabilidad a largo tiempo del procedimiento?

  • Si el análisis previo confirma que existen fisuras en las esferas de soldadura del componente BGA, un procedimiento calificado de Reballing garantiza el restablecimiento de las condiciones iniciales de ensamble del componente y la integridad de la tarjeta.

  • Básicamente debemos elegir un proveedor del servicio que tenga las herramientas adecuadas para la implementación controlada de la temperatura del proceso y que eventualmente pueda certificar su resultado usando el método de inspección por rayos X, sistema único que puede ver a través del componente para comprobar la calidad de las soldaduras de un dispositivo BGA como lo ilustra la figura superior.
  • Solicitar pruebas de trazabilidad como filmación de los videos de los procesos de inspección por rayos X o del procedimiento de Reballing suele en la mayoría de los casos detectar la falsedad de los procesos que el usuario paga por implementar.

¿Es compatible con todos los tipos de componentes BGA?

Infortunadamente no. Debido su alto costo debemos conocer que este procedimiento no produce resultados satisfactorios a largo plazo en componentes tipo Flip-chip BGA y que ante un eventual buen funcionamiento después de efectuado el proceso, su duración será cada vez más corta.
La razón es que el procedimiento de reballing normalmente reemplaza las esferas de soldadura que se encuentran en la parte inferior del componente y que tienen un diámetro en el rango de 0.6 mm y no las microesferas que tienen un diámetro en el rango de 75 μm. y que están encapsuladas herméticamente entre el componente Flip-chip y el sustrato BGA y que se deteriorarán más cada vez que realicemos el proceso por efecto de la ata temperatura como se ilustra en la figura derecha.

Conclusiones:
El costo de una tarjeta es un factor determinante para hacer atractivo un procedimiento de Reballing que además permite reciclar electrónica, recuperar inversión, etc. Cualquiera que sea la razón para considerar esta alternativa de reparación exige la elección de personas o empresas calificadas que utilicen las herramientas adecuadas para lograr que el proceso sea exitoso.

martes, 28 de enero de 2020

inspeccion optica automatizada AOI de PCB

INSPECCION OPTICA AUTOMATIZADA AOI de PCB

La fabricación de circuitos impresos genera múltiples defectos durante sus procesos químicos que deben ser detectados a tiempo en las etapas de producción para ser corregidos, evitando procesar tarjetas que se desecharán si la detección de los errores es tardía o evitar que eventualmente lleguen al usuario final.


La inspección de circuitos impresos en búsqueda de defectos utilizando la visión humana, está limitada por factores como la falta de repetibilidad, cansancio, distracción, entre otros. Adicionalmente, la miniaturización de los componentes electrónicos y la alta densidad de las tarjetas modernas han aumentado la probabilidad de errores de esta naturaleza que hacen actualmente casi imposible su inspección usando métodos convencionales .
La necesidad de los fabricantes de garantizar la confiabilidad de un circuito con dichas características y de obtener un rendimiento mayor, ha llevado a la industria electrónica a automatizar el proceso desarrollando sistemas de inspección óptica automatizada (AOI) para la detección de defectos de fabricación
El siguiente video describe el proceso implementado industrialmente en la fabricacion de circuitos impresos:
El sistema parte de la información gráfica de los archivos Gerber enviados por el cliente para fabricación y los compara en tiempo real con una imagen tomada a la capa que se está procesando y utilizando algoritmos de análisis de imágenes, procesa las diferencias que luego clasifica como posibles defectos para presentarlos al operario para su evaluación y/o reparación.
En la fabricación de circuitos impresos se utiliza en las siguientes etapas para detectar errores tempranamente:
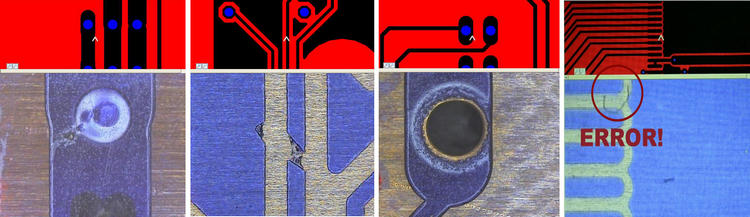
  • Fabricación de películas para producción de PCBs: Las películas utilizadas como planchas (Negativos o Fotolitos) para la impresión de nuestros circuitos son susceptibles a deterioro durante su manejo. Un defecto detectado en esta etapa, permite corregir la película o reemplazarla por una nueva, previniendo la repetición del error en todas las tarjetas que se vayan a producir. La gráfica siguiente nos muestra los defectos mas comunes detectados en esta parte del proceso.


Inspección de Fotopolímero: Después del proceso de revelado del fotopolímero (Fotoresist), donde quedan descubiertas las áreas de cobre que no fueron quemadas al ser expuestas a través del negativo a la luz ultravioleta. Si en esta etapa se detectan defectos simples y corregibles, los circuitos relacionados podrán continuar con el proceso siguiente. De lo contrario, podrán ser devueltos para removerles el fotopolímero y aplicárselo nuevamente sin perder el circuito que posee ya el proceso de metalizado sin perderlo ahorrando un importante costo para la empresa.
Las siguientes imágenes ilustran algunos defectos detectados por los sistemas AOI en esta etapa:


Proceso Etching: Después del proceso de Etching donde un medio ácido removió el cobre descubierto en el proceso de revelado, dejando nuestro circuito como realmente va a ser presentado en sus caras de cobre. En esta etapa solo es posible reparar los cortos detectados entre pistas de cobre. En principio no son reparables las pistas abiertas ya que el cobre ha sido removido y no puede ser reemplazado. Sin embargo, cabe mencionar que existen sistemas que efectúan la reparación correspondiente, uniendo los trazos abiertos mediante alambres soldados con tecnología de Micropunto de hasta 0.05 mm de diámetro, haciendo útil el procedimiento en tarjetas de alta densidad cuya complejidad y costo de producción sea considerable. Las siguientes imágenes nos presentan los defectos mas comunes detectados en esta etapa de fabricación:


  • Capas internas de circuitos multicapa: En el proceso de fabricación de tarjetas multicapa es fundamental su uso ya que si un defecto en una capa interna no es detectado a tiempo, una vez terminado el circuito no habra forma de repararlo y se perderá todo el proceso o dependiendo del proveedor, el circuito defectuoso podrá ser enviado eventualmente al cliente produciendo consecuencias desastrosas durante el proceso de puesta a punto de un producto electrónico.
  • Inspección final: Existe una variante de los sistemas AOI denominadas AFI (Automatical Final Inspection) o AVI (Automatical Vision Inspection), que utilizan el mismo principio para inspeccionar el acabado final de los circuitos impresos y que detectan errores de estética tales como rayones en la máscara de soldadura o en la leyenda de componentes, líneas de dibujo incompletas en la capa de leyenda, bordes de tarjeta defectuosos, Pads oxidados, sin acabado final  o con presentación no uniforme, etc, como se puede apreciar en la figura inferior. Estas máquinas son utilizadas en fábricas que atienden sectores muy exigentes como el Militar, Médico, Aeroespacial, etc.


Nota importante: Debemos tener claro que ningún sistema de inspección automática por análisis de imágenes (AOI), detecta la conductividad de las vías en un circuito impreso, ya que el proceso entrega las diferencias encontradas a partir de efectuar un proceso de sustracción de imágenes de los archivos Gerber y las tomadas por las cámaras del sistema. La conductividad de las vías es un parámetro eléctrico que no puede ser cuantificado mediante una toma de imagen. El proceso adecuado debe ser implementado mediante el uso manual de medidores de conductividad o maquinas CNC de test eléctrico dedicadas para tal fin.

Conclusiones:Esta tecnología permite al fabricante corregir en determinadas etapas del proceso de manufactura los defectos, o desechar las tarjetas que no se puedan reparar, previniendo un desgaste innecesario de recursos en circuitos que posiblemente habrá que desechar y garantizando ademas la calidad de la fabricación de los circuitos impresos, evitando que al usuario final le lleguen defectos que afecten negativamente el funcionamiento su circuito una vez sea ensamblado, llegando incluso a quemarse parcial o totalmente.

PRUEBAS DE FUNCIONAMIENTO ICT


pruebas de funcionamiento (ICT)


El test de funcionamiento (ICT) de una tarjeta ensamblada (PCBA), tiene el propósito principal de detectar a tiempo defectos del proceso de ensamble que podrían se fatales al momento de conectar una tarjeta a sus condiciones reales de operación. Si adicionalmente a la tarjeta le adherimos un numero de serie, podremos obtener la trazabilidad desde el momento de la prueba hasta su comportamiento durante su tiempo de operación.

Que se necesita para efectuar este tipo de prueba?

El proceso de prueba en circuito involucra los siguientes componentes:
Dispositivo bajo prueba (DUT):  Usualmente consiste en una o varias tarjetas parcial o totalmente ensambladas e inclusive puede ser un producto totalmente terminado.
Equipo de pruebas:  Puede ser tan sencillo como una fuente de poder para alimentar la tarjeta e incluir multímetros y generadores de señal hasta complejos equipos que analicen el comportamiento del dispositivo que se está probando.
El equipo de prueba puede ser controlado manualmente por un operario o mediante un computador donde corre un programa dedicado a la prueba y su certificación de las diferentes funciones requeridas. En este caso el equipo usualmente necesita una interfaz de Hardware conectada entre los puntos de prueba y el puerto de entrada del computador.
Fixture de pruebas:  Es el accesorio donde se fija la tarjeta para brindar el soporte mecánico y las conexiones eléctricas requeridas por el tipo de prueba.
Puede contener electrónica simple como fuentes de alimentación, Buffers de señal, convertidores de nivel, pulsadores para inyectar estímulos, etc.,  que permitan conectar en su forma básica la tarjeta para su prueba.

Que procedimientos industriales se usan en las pruebas de funcionamiento para PCBAs?


Prueba en circuito (ICT) utilizando cama de agujas:

Este procedimiento utiliza básicamente las propiedades de una punta de prueba que al hacer contacto con un Pad o una soladura en un circuito impreso, se mueve dentro de un tubo cilíndrico que  posee en su interior un resorte el cual se comprime con el movimiento de la aguja para generar la presión necesaria sobre el punto de prueba, asegurando su buen contacto eléctrico para la toma de una medida específica.

Existen puntas de prueba de diferentes formas que permiten asegurar la toma correcta de una señal eléctrica, situándose con seguridad en el borde de los terminales de componentes de Fine Pitch como 0402 y 0201. De la misma manera, existen puntas especiales para la toma de señales de alta velocidad como es el caso de las puntas del tipo coaxial que garantizan la integridad de la señal a medir.
En este procedimiento nuestra tarjeta ensamblada (PCBA) es colocada sobre unas guías de precisión y obligada a desplazarse sobre un cama de agujas retráctiles que hacen contacto eléctrico con los diferentes Pads de la tarjeta. Dichas agujas se encuentran fijadas sobre una superficie rígida que puede contener si se requiere, las aperturas necesarias para que los componentes de mayor altura de la tarjeta permitan su libre desplazamiento hasta efectuar los contactos eléctricos requeridos con los diferentes puntos de alimentación y prueba del PCBA.
Las agujas están construidas en un material revestido en oro para garantizar un contacto eléctrico confiable  y sus extremos opuestos están conectados al equipo de prueba que permite procesar y evaluar sus señales por parte de un operario o un programa específico diseñado para tal efecto.

Dependiendo de los requerimientos de la tarjeta, se podrán efectuar los siguientes tipos de prueba:
  • Test básico ICT de bajo nivel: Esta prueba tiene el propósito principal de detectar con anterioridad en una tarjeta ya ensamblada, cualquier falta de conexión o corto circuito para que una vez se le aplique voltaje, no corra el riesgo de producir daños a los diferentes componentes o quemarse totalmente haciendo nuestro producto inservible.
  • Test ICT de bajo nivel tipo MDA: La prueba ICT puede ser de tipo MDA (Manufacturing Defect Analizer), debiendo medir valores de componentes pasivos como resistencias, condensadores, diodos, etc., para detectar componentes faltantes, mal colocados, equivocados o deteriorados durante su exposición a la temperatura del proceso de soldadura y que sean relevantes para prevenir el daño parcial o total de la tarjeta.
    Este tipo de prueba está orientado a procesos manuales de ensamble de componentes donde factores como la ausencia de marcas, el tamaño reducido y la apariencia similar de muchos componentes SMD discretos entre otros, pueden eventualmente ocasionar errores de ensamble por parte de un operario y poner en riesgo la integridad de una tarjeta al momento de su prueba de funcionamiento.
  • Prueba ICT de alto nivel: Un grado mas complejo de prueba en circuito puede involucrar además de los procesos anteriores, un test de funcionamiento simulando las condiciones de trabajo de la tarjeta. Si este tipo de prueba cubre el 100% de la funcionalidad de la misma, luego solo restaría su conexión con éxito al mundo real, asegurando su funcionamiento y ahorrándonos costos por el eventual tiempo invertido en la búsqueda de fallas.  Usualmente, el costo de este tipo de prueba es de 15 a 25 veces el de la prueba MDA y solo es recomendado en altas producciones o cuando el tipo de producto o la orientación de nuestro negocio lo requieran.
    En este procedimiento normalmente la cama de agujas es conectada a una interfaz que puede tener instrumentos de medición para evaluación de los correspondientes datos o tener un puerto para su conexión a un computador donde corra por ejemplo un programa diseñado en Labview  para el producto y que interactúe con la tarjeta enviándole estímulos, evaluando las las lecturas correspondientes y eventualmente asociándolas por ejemplo a una etiqueta serial adherida a la tarjeta para efectos de certificación y trazabilidad del procedimiento.

Ventajas:

  • Tiempo rápido del proceso de prueba.
  • Solo requiere la información de donde queremos ubicar las puntas de prueba para la elaboración del dispositivo donde se alojará la tarjeta para el procedimiento.
  • Trazabilidad del comportamiento de la tarjeta si se implementa su serialización.

Desventajas:

  • Requiere la fabricación de un accesorio (Fixture) para la fijación precisa de la tarjeta y las agujas de prueba.
  • Las modificaciones en una eventual actualización de la tarjeta podrían ser incompatibles con el Fixture diseñado para la versión anterior.
  • Puede requerir Pads dedicados de prueba incluidos en el diseño de la tarjeta.

Prueba en circuito (ICT) tipo Flying probe:

Este procedimiento fue diseñado inicialmente para para evaluar  uno a uno la integridad de todos los nodos eléctricos y los componentes de la tarjeta una vez esté ensamblada. El equipo usado controla por un sistema CNC de precisión  el movimiento de una o mas agujas, ubicándolas en los terminales de los componentes, puntos de soldadura y Pads de prueba.


La precisión obtenida es suficiente para probar la integridad de la conexión existente entre un pin de un circuito integrado y los diferentes nodos que componen su Net eléctrico.  Su baja velocidad de operación limita su uso a prototipos y bajas producciones especiales que requieran este tipo de prueba. Algunas versiones sofisticadas de los equipos que efectúan este proceso incluyen posibilidad de programar en circuito los dispositivos de la tarjeta que lo requieran así como implementar procesos de prueba tipo JTAG/ Boundary Scan Testing, haciéndolos comparables a un sistema avanzado de prueba ICT por cama de agujas y obteniendo mas rapidez en el proceso.

Ventajas:

  • No se requieren accesorios especiales (Fixtures) para su implementación ya que las puntas de prueba se mueven automáticamente para hacer contacto con los puntos de prueba requeridos.
  • Las modificaciones en caso de actualización de la tarjeta pueden ser hechos por Software.
  • Tiempos reducidos de desarrollo del procedimiento ya que el programa de control del sistema normalmente es extraído de los archivos de fabricación de la tarjeta.

Desventajas:

  • La velocidad de operación de la prueba es muy lenta comparada con sistemas automáticos de prueba (ATE) implementados con cama de agujas ya que solo un numero limitado de puntas deben tomar una a una las mediciones requeridas.
  • Dificultad de implementar ciertas pruebas en Pads de componentes altos.
  • Costo alto de los equipos.

Conclusiones:

Cualquiera que sea el método elegido para probar una tarjeta antes de conectarla a sus condiciones reales de operación, presenta una ventaja muy importante a tener en cuenta en los procesos automatizados de ensamble de circuitos impresos. Los procesos industriales automatizados de ensamble de tarjetas electrónicas tienen la particularidad de replicar un mismo error en todas las tarjetas, a diferencia de los procedimientos manuales donde eventualmente podemos detectar un error mas temprano y detener el proceso a tiempo ya sea por el ensamble de un componente con valor o encapsulado equivocado.
Su uso está determinado por la confiabilidad requerida y el alcance de nuestro producto.

inspeccion de rayos x a PCB,


INSPECCION DE RAYOS X A PCB

La inspección por rayos X en la industria electrónica es un procedimiento no destructivo que ha cobrado una relevancia importante en los procesos de fabricación y ensamble de circuitos impresos para detectar fallas al interior y por debajo de sus componentes y sus estructuras, que de otra forma no se podrían observar.  Un ejemplo de ello es la necesidad de detectar defectos en las capas internas de un circuito impreso multicapa o de poder inspeccionar las soldaduras ubicadas bajo los componentes que no tienen pines, procedimientos que hacen imprescindible poder ver a través de ellos para localizar lo que estamos buscando.


Inspección por rayos X de PCBs (Circuitos impresos):

Esta tecnología de punta es una herramienta de gran utilidad en los siguientes procesos de fabricación de circuitos impresos:
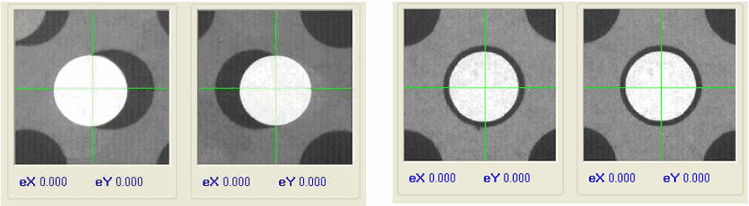
Perforación circuitos multicapa: El proceso de perforación de circuitos multicapa es implementado una vez que sus capas internas están han finalizado su proceso de laminación terminando con sus caras TOP y BOTTOM cubiertas con una capa de cobre de 17 o 35 micras de espesor y que deberán  procesarse en adelante como un circuito convencional, con la diferencia de que las perforaciones que se hagan  deberán coincidir con los pads de las capas internas ya prensadas. Esta precisión se obtiene fácilmente, tomando una imagen de rayos X a través de las capas externas de cobre sin procesar, para localizar los fiduciales de referencia ubicados en las capas internas de la tarjeta y perforar o calcular la desviación propia del proceso de laminación para hacer coincidir sus pads con el centro de sus perforaciones como lo ilustran las siguientes imágenes:
 

Normalmente, las capas internas de un circuito multicapa se contraen o expanden hacia los lados debido a la alta presión y temperatura usadas durante el proceso. Si el fabricante perfora con el archivo generado por nuestro programa de diseño, las perforaciones  no estarán alineadas con el centro de los respectivos pads de las capas internas como observamos en las dos figuras de la izquierda, debiéndose medir su desviación para ajustar las coordenadas de las perforaciones, a los valores requeridos, como lo ilustran las figuras de la derecha.

  • Análisis de la capa de metalizado de las vías: Estos procedimientos permiten mediante el uso de algoritmos, evaluar con precisión las características del proceso de metalizado al interior de las vías en los circuitos impresos. En la imagen izquierda de la siguiente gráfica se evidencia las paredes debidamente metalizadas de una vía en un circuito de 8 capas, determinada por su apariencia mas oscura en sus lados debido a la mayor absorción de rayos X, al ser irradiada en forma oblicua.

  Detección de defectos en circuitos multicapa: Poder inspeccionar al interior de los circuitos impresos multicapa, ha permitido a los fabricantes localizar defectos que de ninguna otra manera hubiesen podido ser detectados. En la siguiente gráfica observamos la imagen central que muestra como se presenta el defecto de metalización en una vía que se encuentra sin cobre en su cintura, diagnosticado así por la falta de continuidad de la linea oscura en el lado izquierdo de la vía mostrada. A la derecha vemos un corto entre dos pistas de las capas internas en un circuito multicapa.


Inspección de PCBAs (Circuitos impresos ensamblados):

El método de inspección por rayos X es utilizado en empresas de ensamble de tarjetas electrónicas, que necesitan garantizar un alto nivel de confiabilidad de sus procedimientos en los siguientes procesos:
  • Análisis de soldaduras: La industria electrónica ha desarrollando componentes de alta densidad  y dispositivos que carecen de los terminales tradicionales (Leadless Devices), para ser soldados y que no podemos ver a simple vista como los que se observan en la figura inferior. Los circuitos integrados con encapsulados tipo BGA, LGA, QFN, etc., poseen sus pads de conexión ubicados bajo el cuerpo del componente, haciendo imposible la inspección de sus soldaduras utilizando métodos visuales o automáticos de análisis de imágenes (AOI).

Usando esta tecnología, nos permite visualizar los errores en las soldaduras de dichos componentes así como lo ilustra la siguiente figura, para ajustar los parámetros de los procesos que conduzca a la prevención de estos defectos o si son ocasionales, efectuar la reparación del caso:


El uso de rayos X para la detección de defectos como microfracturas al interior de los componentes,  es  solo un ejemplo de las posibilidades de inspección que se pueden implementar en la industria electrónica con esta tecnología como lo ilustran las siguientes imágenes:


La figura de la izquierda muestra la fractura de los hilos de conexión al interior de un componente QFP. En la imagen central observamos el defecto detectado en un contacto destruido de un relevo. A la derecha podemos observar la fractura de un alambre de cobre del devanado de un transformador de voltaje.

Métodos para evaluar una soldadura usando la Inspección por Rayos X:

En el siguiente video podemos observar el proceso industrial implementado en una maquina de rayos X para diagnosticar automáticamente las soldaduras defectuosas en los componentes críticos en una tarjeta. Vemos como es escaneada capturando sus imágenes radiográficas, para continuar después con el análisis de las soldaduras de los componentes BGA, QFN y QFP, y terminando con la expedición de un reporte de los resultados, certificando de esta manera el estado de las soldaduras.
El análisis de una soldadura usando este procedimiento, se basa en la evaluación de la escala de grises que presenta la imagen producida, en sus uniones con los pads del encapsulado y del circuito impreso. Este análisis puede hacerse manual o automático, tomando este ultimo procedimiento el nombre de AXI (Automatic X Ray Inspection) y que utilizando algoritmos especiales de análisis de las imágenes capturadas, determina el estado real de una soldadura defectuosa o con alto riesgo de fallar durante el tiempo de vida útil de la tarjeta.
La siguiente figura muestra el acercamiento con vista oblicua de una soldadura de un dispositivo tipo BGA, tal como se observa en una maquina de inspección de rayos X. Podemos observar los gradientes de grises en las diferentes zonas de la imagen, que permiten identificar claramente los aspectos importantes de la soldadura que pueden ser evaluados para su diagnóstico.

Criterios para la detección de defectos en soldaduras tipo BGA:

De manera similar a la imagen de una radiografía medica, que requiere un conocimiento profesional del cuerpo humano para su interpretación, las imágenes de los procesos de inspección de circuitos impresos o PCBs y tarjetas ensambladas o PCBAs, requieren un conocimiento detallado de las estructuras que los componen para diagnosticar correctamente sus resultados.
La siguiente ilustración muestra la correspondencia entre la representación gráfica de una soldadura BGA correcta y la imagen real producida al ser irradiada con rayos X, perpendicularmente al cuerpo del componente.


 Los algoritmos de análisis este tipo de soldaduras pueden cuantificar las siguientes características de las diferentes zonas de la imagen de rayos X:
  • Diámetro de la soldadura
  • Espesor (Valor de intensidad de gris)
  • Pads: Zonas circulares mas oscuras. Si no se observan los dos círculos desde arriba o solo se distingue uno, no hay conexión con el pad del circuito impreso.
  • Humedecido o áreas de contacto (Wetting Zones): Zona circular mas brillante.
  • Porcentaje de poros: (Puntos brillantes)
En consecuencia, serán detectados los defectos que alteren la forma de la soldadura como cortos, soldaduras abiertas, diámetros alterados, desviaciones de su forma esférica, uniones a pads con talón (fillet), soldaduras estiradas, falta de planaridad del circuito impreso, inclinación del componente, porosidad, expansión del cuerpo del componente y perdida de alineación de las soldaduras.


Ejemplos de los defectos detectados en uniones de soldadura de componentes sin pines:

  • Defecto cabeza en almohada: Denominado en Inglés Head in Pillow por el aspecto físico que presentan las dos soldaduras.   Entre las posibles causas estan, la eleccion de un incorrecto perfil de temperatura, oxidación en las esferas de soldadura del componente que no permitió su mezcla con la soldadura en pasta al el momento de su fundición, aplicacion escasa de soldadura en pasta, problemas de planaridad del circuito impreso especialmente en tarjetas con componentes en ambas caras, etc..
    La siguiente gráfica muestra su correspondencia con la imagen real de rayos X.

Defecto de soldadura fría: De manera similar podemos observar en la siguiente imagen el defecto de una soldadura abierta  ocasionada porque las soldaduras alcanzaron su punto de fusión, pero por alguna razón la soldadura en pasta se mezcló con la de la esfera y no con el pad para producir la unión adecuada.


Defecto de soldadura BGA con meniscos: Al contrario de las soldaduras de los componentes que tienen terminales, los meniscos de soldadura en componentes BGA no son deseables. Su aparición es un  indicador de fallas en el proceso y son causados por un ciclo de fundición insuficiente en tiempo y/o temperatura que no alcanzó a mezclar las dos soldaduras.
Importante: En el caso de los componentes BGA, es muy importante tener en cuenta la compatibilidad del acabado de los pads con que fue fabricada la tarjeta y el tipo de soldadura que les apliquemos al momento de soldar el componente. Si el acabado de los pads de la tarjeta y la soldadura que aplicamos contienen plomo y/o el componente tiene esferas libres de Plomo, tendremos dos temperaturas de fusión diferentes que indudablemente causará problemas al momento de formarse la soldadura. El siguiente enlace documenta un poco los eventuales problemas generados al mezclar soldaduras incompatibles:


Defecto de soldadura estirada: Normalmente es producido en tarjetas con componentes SMD en ambos lados y que sus componentes BGA  fueron ensamblados ocasional o forzosamente durante el proceso de soldadura de la primera cara y luego, cuando pasaron nuevamente por el horno para soldar los componentes de la otra cara, el peso del componente venció la tensión superficial de la soldaduras y estiró las esferas ya soldadas en el primer proceso. La siguiente gráfica ilustra este tipo de defecto y su imagen derecha muestra como se detecta con radiación X oblicua:


Inspección automática por rayos X (AXI):

La interpretación visual de las imágenes de rayos X de las soldaduras de este tipo de componentes, es una tarea dispendiosa dependiendo de la cantidad de pines y del numero de componentes a inspeccionar. La alta densidad actual de los circuitos BGA ha superado los 1600 puntos de conexión por componente con un pitch de 0.3 mm, lo que ha conducido al desarrollo de algoritmos de análisis automático de soldaduras de componentes BGA, QFN, LCC, Etc.., que combinados con una alta precisión de los mecanismos CNC utilizados en estos sistemas, permiten obtener un alto rendimiento en los procesos de inspección. Adicionalmente, el cálculo del porcentaje de poros en las soldaduras  de componentes BGA es un tema que solo puede ser evaluada por algoritmos diseñados para tal fin como podemos observar en la siguiente figura.

En el caso de componentes QFN este aspecto cobra vital importancia ya que su pad expuesto es utilizado en muchas ocasiones para transferir el calor generado por su funcionamiento, el cual debe ser transferido eficientemente hacia otras capas del circuito impreso, facilitando su disipación. A mayor área correspondiente de los poros en su pad expuesto, menor será la transferencia de calor y podrá eventualmente, dependiendo de su porcentaje total, poner en riesgo la integridad del componente.
La figura siguiente ilustra este cálculo para un componente QFN implementado en una maquina de rayos X:

 Conclusiones:
El uso de esta tecnología en los procesos de ensamble es muy valioso ya que nos permite ajustar con precisión el perfil de temperatura de los procesos de soldadura en tarjetas que contienen componentes sin pines, al poder observar la microestructura de sus soldaduras. Su implementación en los controles de calidad de un fabricante, indudablemente mejorará la robustez y confiabilidad del producto, obteniendo además lo mas importante:  La satisfacción del cliente.